Материал: 991
20
ции. На операциях окончательной обработки припуск составляет не более 0,5 мм. На промежуточных операциях припуск на обработку изменяется в пределах 0,5…5 мм. На операциях предварительной обработки заготовок в зависимости от их размеров и способа изготовления припуск может быть более 5 мм.
Припуск менее 7 мм может быть, например, срезан за один проход резца. В этом случае глубина резания равна припуску на обработку. При превышении некоторых критических значений глубины резания могут возникнуть вибрации станка, приспособления, инструмента, заготовки. Поэтому припуск более 7 мм срезают за два или несколько проходов. Причем глубина резания при каждом проходе может быть одинаковой или ее последовательно уменьшают.
Значение подачи S, как и глубины резания, определяется видом технологической операции. Операции окончательной обработки ведут с подачами на оборот SO<0,1 мм/об. При операциях промежуточного формообразования подачу назначают в пределах SO=0,1…0,4 мм/об. Для сокращения времени операции предварительной обработки стремятся вести с подачами SO=0,4…0,7 мм/об. На тяжелых станках обработку можно вести с глубиной резания до 30 мм и с подачей до
1,5 мм/об.
Предварительное значение скорости резания V вычисляют по формуле, которая приводится в справочниках по режимам резания, при известных глубине резания t и выбранном интервале подач S.
Твердость заготовки НВ устанавливают по технической документации, сопровождающей партию заготовок, поступающих на обработку.
Стойкость инструмента характеризуется периодом стойкости Т, т.е. временем работы инструмента между переточками. Его назначают согласно рекомендациям справочных материалов в зависимости от характера выполняемой операции и инструментального материала. При этом берут некоторый интервал значений периода стойкости. Например, для твердосплавных резцов при выполнении операций промежуточного формообразования можно принять период стойкости в пределах Т=30…45 мин.
По формуле вычисляют два значения скорости резания: большие – для меньших значений подачи S и периода стойкости Т и меньшие – для больших их значений. По найденным значениям скорости резания V, м/мин, для заданного диаметра D, мм, обрабатываемой заготовки по формуле n=1000V / πD, об/мин, рассчитывают два значения частоты вращения шпинделя – наибольшее и наименьшее.
21
Таким образом, определяют интервал значений частоты вращения шпинделя, в пределах которого можно выбрать определенное значение, обеспечиваемое кинематикой станка.
Если на предварительном этапе устанавливают некоторый интервал значений параметров резания, в пределах которого достигается заданная точность и качество обрабатываемой детали, то следующим этапом является выбор фактических (рабочих) значений основных параметров режимов резания.
Глубина резания (рабочая), как правило, равна полуразности диаметров обрабатываемой и обработанной деталей (при точении).
Рабочую подачу выбирают из числа имеющихся в коробке подач станка, причем это значение должно находиться в пределах интервала предварительно выбранных значений подач.
Рабочая частота вращения шпинделя берется из числа значений, обеспечиваемых коробкой скоростей станка, и должна находиться в интервале частот для меньшей и большей скоростей.
По установленным рабочим значениям основных параметров режимов резания – глубине резания t, подаче S и частоте вращения шпинделя n – проводят дальнейший расчет остальных рабочих режимов и соответствующих технико-экономических показателей.
Рабочая скорость резания V, м/мин, когда известна выбранная частота вращения шпинделя n, об/мин, может быть рассчитана по формуле V=10–3πDn.
Формулы для расчета рабочих значений периода стойкости инструмента, силы резания, момента вращения на шпинделе станка (в кН·м) и эффективной мощности, затрачиваемой на обработку заготовки резанием, приводятся в справочниках режимов резания металлов. Далее на примере конкретных операций точения, фрезерования, сверления и т.д. будет рассмотрен выбор режимов резания с применением справочных данных и паспорта станка.
9. ОСНОВНЫЕ СВЕДЕНИЯ О ПРОЦЕССЕ ТОЧЕНИЯ
Точение является главным способом обработки поверхностей тел вращения.
Процесс резания осуществляется на токарных станках при вращении обрабатываемой заготовки (главное движение, обозначается символом V) и перемещении резца (движение подачи, обозначается символом S).
22
9.1.Токарные резцы
Вкачестве режущего инструмента при точении используются токарные резцы.
|
|
|
|
|
|
|
б) |
1 |
2 |
3 |
4 |
5 |
6 |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
9 |
10 |
|
|
|
|
7 |
8 |
|
|
|
|
|||||
|
а) |
|
в) |
г) |
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
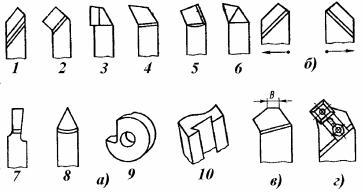
Рис. 5. Токарные резцы
По технологическому назначению различают резцы (рис. 5, а): проходные 1 – 3 для обтачивания наружных цилиндрических и конических поверхностей; подрезные 4 для обтачивания плоских торцовых поверхностей; расточные 5 и 6 для растачивания сквозных и глухих отверстий; отрезные 7 для разрезания заготовок; резьбовые для нарезания наружных 8 и внутренних резьб; фасонные круглые 9 и призматические 10 для обтачивания фасонных поверхностей; прорезные для обтачивания кольцевых канавок и др.
По характеру обработки различают резцы черновые, получистовые и чистовые. По форме рабочей части резцы (рис. 5, а) делят на прямые 1, отогнутые 2, оттянутые 7. По направлению подачи резцы подразделяют на правые и левые (рис. 5, б). Правые работают с подачей справа налево, левые – слева направо. По способу изготовления различают резцы целые, с приваренной встык рабочей частью, с приваренной или припаянной пластинкой инструментального материала, со сменными пластинками режущего материала.
Для высокопроизводительного точения с большими подачами используют резцы с дополнительной режущей кромкой (рис. 5, в).
В промышленности применяют резцы с многогранными неперетачиваемыми твердосплавными пластинками (рис. 5, г). Когда одна из режущих кромок выходит из строя вследствие затупления, открепляют механический прижим пластинки и устанавливают в рабочее положение следующую кромку.
|
|
|
|
23 |
|
|
|
|
|
|
|
Токарный |
прямой |
проходной |
резец |
|
|
|
|
|
|||
|
|
|
|
|
|||||||
(рис. 6) имеет головку – рабочую часть I и |
|
|
|
|
|||||||
|
|
II |
|||||||||
тело – стержень II, который служит для за- |
|
|
|
|
|
||||||
|
|
|
|
|
|||||||
крепления резца в резцедержателе. Головка |
|
|
|
|
|||||||
I |
|||||||||||
резца образуется при заточке и имеет |
|
|
|
|
|
||||||
|
|
|
|
|
|||||||
следующие |
|
элементы: |
переднюю |
|
|
|
|
|
|||
поверхность 1, по которой сходит стружка; |
|
|
|
|
|
||||||
главную |
заднюю |
поверхность |
2, |
|
|
|
|
|
|
||
обращенную |
к |
поверхности |
резания |
|
|
|
|
|
|
||
|
6 5 4 3 2 1 |
|
|||||||||
заготовки; |
вспомогательную |
заднюю |
|
|
|
|
|
|
|||
|
|
|
|
|
|
||||||
|
|
|
|
|
|||||||
поверхность 5, обращенную к обработанной |
Рис. 6. Элементы токарно- |
||||||||||
поверхности заготовки; главную режущую |
го прямого проходного |
||||||||||
кромку 3 и вспомогательную 6; вершину 4. |
|
|
резца |
||||||||
Инструмент затачивают по передней и |
|
|
|
|
|
||||||
задним поверхностям. |
|
|
|
|
|
|
|
|
|
||
9.2.Основные операции точения
Спомощью точения выполняют следующие основные опера-
ции:
1) обтачивание – обработка наружных цилиндрических и конических поверхностей (рис. 7, а). Выполняется прямыми, отогнутыми или упорными проходными резцами с продольной подачей;
|
|
|
|
|
|
v |
|
|
|
|
v |
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
v |
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sпр |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sпр |
|
а) |
|
|
|
|||||||||||||
|
|
|
|
|
б) |
|||||||||||
|
|
|
|
|
|
в) |
||||||||||
|
|
|
|
|
|
|
|
|||||||||
|
|
Sпр |
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
v |
|
|
|
|
|
|
|
|
|
v |
|
|
|
v |
|
|
|
|
|
|
|
|
|
|
|
|
v |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ж) |
|
|
|
|
|
|
|
д) |
|
|
|
|
|
е) |
|
|
|
|
|
||||
г) |
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
Sпр= Sн.р |
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
Sп |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
Sп |
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Sп |
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 7. Схемы обработки заготовок точением
24
2) растачивание – обработка внутренних поверхностей (рис. 7, б, в). Выполняется расточными резцами, закрепленными в резцедержателе станка, с продольной подачей. Гладкие сквозные отверстия растачивают проходными резцами (см. рис. 7, б), ступенчатые и глухие отверстия – упорными расточными резцами (см. рис. 7, в);
3)подрезание – обработка торцевых поверхностей (рис. 7, г). Выполняется перед обтачиванием наружных поверхностей. Торцы подрезают подрезными резцами с поперечной подачей к центру или от центра заготовки. При подрезании от центра к периферии поверхность торца получается менее шероховатой;
4)резьбонарезание – нарезание резьбы (рис. 7, д). Резьбу наре-
зают с продольной подачей резца SПР. Форма режущих кромок резьбовых резцов определяется профилем и размерами поперечного сечения нарезаемых резьб;
5)резка – разрезание заготовок на части (рис. 7, е, ж). Выполняется отрезными резцами с поперечной подачей. При отрезке детали резцом с прямой главной режущей кромкой (см. рис. 7, е) разрушается образующаяся шейка и приходится дополнительно подрезать торец готовой детали. При отрезке детали резцом с наклонной режущей кромкой (см. рис. 7, ж) торец получается чистым.
Кроме того, к токарным операциям относятся протачивание канавок и обтачивание фасонных поверхностей заготовок фасонными резцами или с помощью фасонных копиров.
9.3. Режимы резания
Основные задачи резания – обеспечить наибольшую производительность и требуемое качество поверхности детали при наименьшей себестоимости обработки. Таким образом, необходимо найти такие режимы резания, при которых сочетание всех факторов, влияющих на стоимость обработки, обеспечит наивыгоднейшие условия обработки конкретной заготовки. Такие режимы называют оптимальными.
Обязательные элементы режима резания при любом виде лез-
вийной обработки следующие: глубина резания t, скорость резания V, скорость подачи S.
Рассмотрим элементы режима резания при точении (рис. 8).
1. Глубина резания t (мм) – толщина слоя материала, срезаемая за один рабочий ход резца.