Материал: 991
15
Глубина резания. Чтобы срезать слой материала, оставленный на заготовке как припуск на обработку, лезвия инструмента должны проникнуть в материал на глубину, равную всему припуску. В этом случае припуск срезается за один проход инструмента. Если припуск велик, то его срезают за два прохода и более. Величину проникновения лезвий инструмента в материал заготовки во время каждого прохода принято называть глубиной резания, она обозначается буквой t и выражается в миллиметрах.
Вбольшинстве случаев обработки материалов резанием глубина резания t определяется как расстояние между обрабатываемой и обработанной поверхностями, измеряемое в направлении, перпендикулярном обработанной поверхности (см. рис. 2). При точении, например, глубина резания выражается равенством t=(D–d)/2, где D и d при наружной обточке – соответственно диаметр обрабатываемой и обработанной поверхностей, а при внутренней обработке, наоборот, D – диаметр обработанной поверхности и d – диаметр обрабатываемой поверхности.
Главное движение резания и движение подачи. Процесс резания возможен только при непрерывном относительном перемещении заготовки и режущего инструмента. Эти движения выполняют и сообщают заготовке и инструменту исполнительные механизмы станков. При этом движения могут быть сообщены одновременно, последовательно, а также только одному из элементов – инструменту или заготовке.
Механизмы сообщают исполнительным органам станков только два простейших движения – вращательное и прямолинейное поступательное. Различные сочетания и количественные соотношения этих двух движений определяют все известные виды обработки материалов резанием.
Поступательное или вращательное движение, передаваемое заготовке или инструменту в процессе резания и имеющее наибольшую скорость по сравнению со всеми другими движениями исполнитель-
ных органов, носит название главное движение резания или главное движение.
Поступательные или вращательные движения остальных органов станка, передаваемые также заготовке или инструменту, определяют движение подачи, необходимое для обеспечения отделения срезаемого с заготовки слоя по всей обрабатываемой поверхности.
Вбольшинстве случаев главное движение резания и движение
подачи осуществляются во взаимно-перпендикулярных плоскостях,
16
но в отдельных случаях они происходят и в одной плоскости. Оба движения могут быть непрерывными и прерывистыми. В ряде случаев движение подачи выполняется благодаря конструктивному исполнению инструмента. В этом случае функцию механизма подачи станка выполняют зубья инструмента.
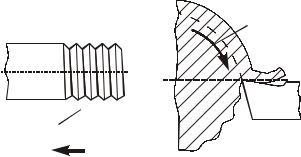
Скорость резания и скорость подачи. Главное движение, имея наибольшую скорость, определяет направление и скорость деформаций в материале срезаемого слоя, а тем самым направление схода стружки и ее форму. Поэтому скорость главного движения называется скоростью резания. Принято обозначать скорость резания буквой V и при лезвийной обработке выражать в м/мин. Если главное движение является вращательным (точение, фрезерование, сверление), то скорость резания равна линейной скорости точек заготовки или инструмента, находящихся во взаимодействии. Она может быть определена из формулы V= 10–3πDn, где D – диаметр обрабатываемой поверхности заготовки или рабочей поверхности инструмента, мм; n – частота вращения заготовки или инструмента, об/мин (см. рис. 2).
Для количественной оценки движения подачи используется отношение расстояний, пройденных точками режущего лезвия в направлении движения подачи к соответствующему числу циклов (или их долей) главного движения, выражаемое численно подачей. В зависимости от выбранной единицы главного движения подача может выражаться: а) в мм/об, если устанавливается перемещение при подаче, соответствующее одному обороту инструмента или заготовки, совершающих главное движение резания; б) в мм/зуб, если устанавливается перемещение в направлении движения подачи, соответствующее повороту инструмента на один угловой шаг его режущих зубьев (например, фрезы); в) в мм/дв.ход, если перемещение соответствует одному двойному ходу заготовки или инструмента, или в мм/ход, если ход одинарный.
При выполнении некоторых операций (например, точения) удобно задавать скорость подачи VS в мм/мин, то есть как значение перемещения инструмента или заготовки в направлении движения подачи, совершаемое в течение 1 мин. Подачу принято обозначать буквой S с индексом, соответствующим используемым единицам: SO, SZ, SX, S2X.
17
7. ШЕРОХОВАТОСТЬ ПОВЕРХНОСТИ И ТОЧНОСТЬ ОБРАБОТКИ
На поверхностях деталей после их механической обработки всегда остаются неровности. Совокупность неровностей, образующихся при обработке, называют шероховатостью поверхности. Величина шероховатости оказывает непосредственное влияние на качество неподвижных и подвижных соединений. Детали с большой шероховатостью поверхности в неподвижных соединениях не обеспечивают требуемой точности и надежности сборки, а в подвижных соединениях быстро изнашиваются и не обеспечивают первоначальных зазоров.
Dr
 DS
а) б)
Рис. 3. Образование поперечной (а) и продольной (б) шероховатостей поверхности при токарной обработке
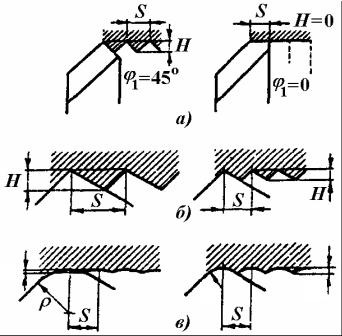
На поверхности, обработанной токарным резцом, образуются неровности в виде винтовых выступов и винтовых канавок (рис. 3). Неровности, расположенные в направлении движения подачи DS, образуют поперечную шероховатость, а неровности, расположенные в направлении главного движения резания Dr, – продольную шероховатость. Высота Н и характер неровностей зависят от обрабатываемого материала, режима резания, геометрии режущих кромок инструмента и других факторов (рис. 4).
Величина Н увеличивается с увеличением подачи и уменьшается с увеличением радиуса скругления режущей кромки резца.
При увеличении скорости резания высота Н неровностей уменьшается. Увеличение вспомогательного угла в плане, уменьшение заднего угла, затупление режущей кромки приводят к увеличению шероховатости поверхности. В производственных условиях шероховатость обработанной поверхности детали оценивают методом
18
сравнения с образцом. В качестве образца используют обработанную деталь, шероховатость которой аттестована.
|
|
|
|
|
S |
|
|
|
|
|
|
|
|
|
S |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
H=0 |
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
H |
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
φ1=45° |
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
φ1=0 |
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
а) |
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
H |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
H |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
S |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
S |
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
б) |
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
H
ρ H
ρ |
|
|
|
|
|
|
|
|
|
|
S |
||
S |
|
|
|
|||
|
|
|
в) |
|
||
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
Рис. 4. Высота Н неровностей при точении: а
–влияние вспомогательного угла в плане; б – влияние подачи S; в – влияние радиуса ρ скругления режущей кромки резца
Отклонения размеров и других параметров готовой детали от указанных в чертеже определяют погрешность обработки, величина которой должна находиться в пределах допуска.
Погрешности подразделяют на систематические и случайные. К систематическим относят погрешности, которые при обработке партии деталей повторяются на каждой детали. Систематические погрешности по величине больше случайных и определяют точность обрабатываемой детали.
Основными причинами систематических погрешностей обработки являются: неточность станка (например, непрямолинейность направляющих станины и суппортов, непараллельность или неперпендикулярность направляющих оси шпинделя, неточность изготовления шпинделя и его опор и т.д.); деформация сборочных единиц (узлов) и деталей станка под действием сил резания и нагрева в процессе работы; неточность изготовления режущих инструментов, приспособлений и их износ; деформация инструментов и приспособлений под действием сил резания и нагрева в процессе обработки; погрешности установки и базирования заготовки на станке; деформация
19
обрабатываемой заготовки под действием сил резания и зажима, а также благодаря нагреву в процессе обработки; погрешности, возникающие при установке инструментов и их настройке на размер; погрешности в процессе измерения, вызываемые неточностью измерительных инструментов и приборов, их износом и деформациями, а также ошибкой рабочего при оценке показаний измерительных устройств.
Причины, вызывающие систематические погрешности, можно установить и устранить.
К случайным относятся погрешности, возникающие вследствие случайных упругих деформаций заготовки, станка, приспособления и режущего инструмента (например, из-за неоднородности обрабатываемого материала).
8. НАЗНАЧЕНИЕ РЕЖИМОВ РЕЗАНИЯ
Качество и эффективность изготовления деталей машин зависят от рационального проведения процессов обработки заготовок резанием, которое достигается в том случае, если режущая часть инструмента имеет оптимальные геометрические параметры и качественную заточку лезвий; обработка заготовок ведется с технически и экономически обоснованными подачами S и скоростями резания V; возможности механизмов станка – коробки подач и коробки скоростей – позволяют реализовать обоснованные значения подач S и скорости резания V.
Под термином режимы резания понимается совокупность числовых значений глубины резания, подачи (или скорости движения подачи) и скорости резания (см. § 6), а также геометрических параметров и стойкости инструментов, силы резания, мощности и других параметров процесса резания, от которых зависят техникоэкономические показатели процесса резания.
Выбор режимов резания можно считать рациональным, если процесс ведется с такими значениями перечисленных параметров, которые позволяют получить высокие технико-экономические показатели. Параметры режима резания взаимосвязаны, поэтому нельзя произвольно изменять значение одного из них, не изменяя соответственно всех прочих.
Обычно выбор основных параметров режимов резания начинают с определения глубины резания t (см. § 6). Она связана с припуском, оставляемым для выполнения данной технологической опера-