Материал: Управление операциями. Голубь Н.Н
Предметные участки часто имеют замкнутый цикл. Как правило, они оснащены всем комплексом оборудования, необходимым для изготовления продукции. Так, на механических участках, организованных по предметно-замкнутому циклу, кроме механической обработки, производят термическую обработку, сварку, окраску и т.д. По такому признаку построены участки механических цехов многих заводов.
При организации цехов и участков по предметному принципу создаются благоприятные условия для применения передовых методов организации производства и труда. Расстановка оборудования по ходу выполнения технологических операций резко сокращает путь движения обрабатываемых деталей и затраты времени на их транспортирование. Возникают благоприятные предпосылки для организации поточных и автоматических линий, более полно используется оборудование, рабочие специализируются на выполнении узких операций, в результате чего повышается их квалификация, улучшается организация труда, усиливается ответственность за качество выпускаемых изделий. При этом мастер полностью отвечает за весь цикл изготовления изделия. Все это ведет к росту производительности труда и снижению себестоимости продукции.
К недостаткам, присущим предметным цехам и участкам, можно отнести неполную загрузку оборудования на отдельных операциях вследствие небольшого объема работ. Организация таких участков наиболее целесообразна при относительно постоянной и небольшой номенклатуре выпускаемых изделий, т.е. она присуща для крупносерийного и частично массового производства.
При поточном методе построения цехов происходит разделение участков на поточные линии. Поточные линии организуют или в виде отдельных поточных участков, специализированных на обработке одного или нескольких изделий, или в виде одной сквозной поточной линии. Поточные методы работы свойственны массовому производству.
Начальным звеном производственной структуры служит рабочее место. Расположение рабочих мест зависит от типа производства. Например, на поточных линиях они расположены по ходу технологического процесса и по времени связаны единым тактом потока. Где нет поточного метода организации производства, рабочие места размещают преимущественно по группам однотипного оборудования.
При предметно-технологическом (смешанном) принципе построения цехов заготовительные цехи (литейные, штамповочные, прессовые, кузнечные) специализируются по технологическому принципу, а обрабатывающие - по предметному. Подобная производственная структура характерна для большинства машиностроительных предприятий.
Приведенная на рисунке 2 производственная структура характерна для большинства крупных машиностроительных предприятий мелкосерийного и серийного типа производства, отличающихся высоким уровнем комбинирования и низким уровнем предметной и технологической специализации. Производственные структуры предприятий (организаций, фирм и т.п.) других отраслей промышленности и народного хозяйства в целом значительно проще.
Основными факторами развития производственных структур предприятий являются:
регулярное изучение достижений в области проектирования и развития производственных структур с целью мобильности и адаптивности структуры предприятий к новым достижениям в этой области и к новой продукции;
оптимизация количества и размеров производственных подразделений предприятия;
обеспечение рационального соотношения между основными, вспомогательными и обслуживающими подразделениями;
обеспечение конструктивной однородности выпускаемой продукции;
рациональная планировка подразделений и генерального плана предприятия;
повышение уровня автоматизации производства;
обеспечение соответствия компонентов производственной структуры предприятия принципу пропорциональности по производственной мощности, прогрессивности технологических процессов (с точки зрения требований конструкции), уровня автоматизации, квалификации кадров и других параметров; обеспечение соответствия структуры принципу прямоточности технологических процессов с целью сокращения длительности (пути)прохождения предметов труда;
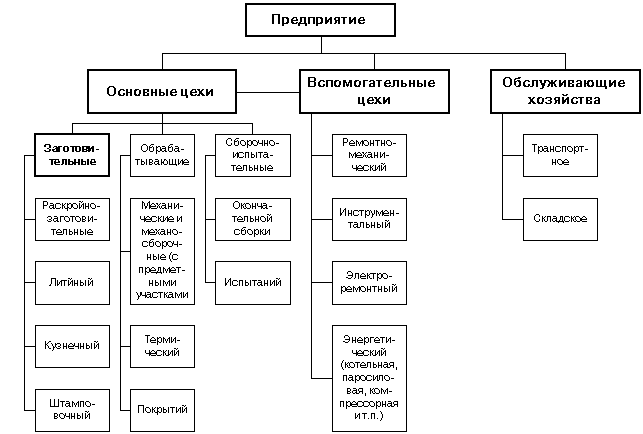
Рис. 1. Примерная производственная структура машиностроительного предприятия с предметно - технологическим принципом построения цехов
обеспечение соответствия уровня качества процессов в системе (производственной структуре предприятия) уровню качества "входа" системы. Тогда и качество "выхода" системы будет высоким;
создание внутри крупного предприятия (объединения, акционерного общества, фирмы и т.п.) юридически самостоятельных мелких организаций с предметной или технологической специализацией производства;
сокращение нормативного срока службы основных фондов;
соблюдение графиков планово-предупредительного ремонта основных производственных фондов предприятия, сокращение продолжительности проводимых ремонтов и повышение их качества, своевременное обновление фондов.
Структура производственного процесса представлена на рисунке 2.
Основные вспомогательные и обслуживающие производственные процессы имеют разные тенденции развития и совершенствования. Многие вспомогательные производственные процессы могут быть переданы специализированным заводом, что в большинстве случаев обеспечивает экономически более эффективное их производство. С повышением уровня автоматизации и механизации основных и вспомогательных процессов обслуживающие процессы постепенно становятся неотъемлемой частью основного производства, играют организующую роль в гибких автоматизированных производствах. Основные, а в некоторых случаях и вспомогательные производственные процессы, протекают в разных стадиях или фазах. Стадия – это обособленная часть производственного процесса, когда предмет труда переходит в другое качественное состояние. Например, материал переходит в заготовку, заготовка в детали и т.д.
Основные производственные процессы протекают в следующих стадиях:
- заготовительная;
- обрабатывающая;
- сборочная;
- регулировочно–настроечная.
Заготовительная стадия предназначена для производства заготовок деталей. Она характеризуется весьма разнообразными методами производства. Например, раскрой или резка заготовок деталей из материала, изготовление заготовок методами литья, штамповки и т.д. Основная тенденция развития технологических процессов на этой стадии заключается в приближении заготовок к формам и размерам готовых изделий. Орудиями труда на этой стадии являются отрезные станки, прессово-штамповочное оборудование и другие.
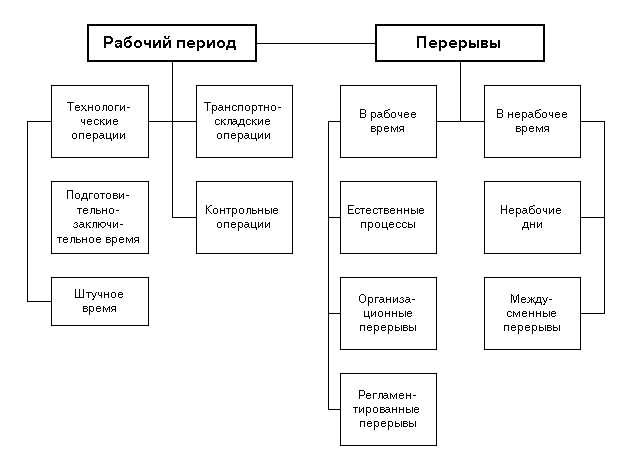
Рис. 2. Структура производственного цикла
Обрабатывающая стадия – вторая в структуре обработочного процесса, включает механическую обработку. Предметом труда здесь являются заготовки деталей, орудиями труда на этой стадии в основном являются различные металлорежущие станки, печи термической обработки, аппараты для химической обработки в результате выполнения этой стации деталям придаются размеры соответствующие заданному классу точности.
Сборочная стадия это производственный процесс, в результате которого, получаются сборочные единицы, под узлы, узлы, блоки или готовые изделия. Предметом труда на этой стации являются детали и узлы собственного изготовления, а также полученные со стороны комплектующие изделия. Различают две основные организационные формы сборки: стационарную и подвижную.
Стационарная сборка это когда изделие изготавливаются на одном рабочем месте, а детали подаются. При подвижной сборке изделие создаются в процессе его перемещения от одного рабочего места к другому. Орудия труда здесь не так многообразны как в обрабатывающей стации. Основными из них являются всевозможные верстаки, стенды, транспортирующие и направляющие устройства. Сборочные процессы, как правило, характеризуются значительными объемами работ, выполняемыми вручную, поэтому механизация и автоматизация – их главная задача это совершенствования технологического процесса.
Регулировочно-настроечная стадия проводится с целью получения необходимых технических параметров готового изделия. Предметом труда здесь являются готовые изделия или их отдельные сборочные единицы. Орудия труда – универсальная контрольно-измерительная аппаратура специальные стенды для испытаний.
Составными элементами стадий основного и вспомогательного процесса являются технологические операции. Деление производственного процесса на операции, а далее на приемы и движение, необходимо для разработки технически обоснованных норм времени выполнения операции. Операция это преобразование потребляемых ресурсов, товаров и услуги. Часть производственного процесса, которая как правило, выполняется на одном рабочем месте без переналадки и одним или несколькими рабочими (бригадой).
В зависимости от степени технического оснащения производственного процесса различают операции: ручные, машинно-ручные, машинные, автоматические, аппаратные.
Как основные, так и вспомогательные процессы состоят из основных и вспомогательных элементов операций. К основным относятся операции непосредственно связанные с изменением размеров, форм, свойств, внутренней структуры предметов труда или превращение одного вещества в другое, а также изменение местоположение предметов труда относительно друг-друга. К вспомогательным относятся операции, выполнение которых способствует протеканию основных, например перемещение предметов труда, контроль качества, снятие и установка, хранение и другие.
В организационном отношении основные и производственные процессы условно подразделяются на простые и сложные. Простыми называются процессы, в которых предметы труда подвергаются последовательному ряду связанных между собой операций, в результате чего получаются частично готовые продукты труда. Сложными называются процессы, в которых получаются готовые продукты труда путем соединения частных продуктов, т.е. получаются сложные изделия (станки, машины приборы и т.д.). Движение предметов труда в производственном процессе осуществляется так, что результат труда одного рабочего места становится исходным предметом для другого, т.е. каждый предыдущий во времени и пространстве дает работу последующему. Это обеспечивается организацией производства. От правильной и рациональной организацией производственных процессов зависят результаты приозводствено-хозяйственной деятельности предприятия, экономические показатели его работы, себестоимость продукции, прибыль и рентабельность производства, величина незавершенного производства и размер оборотных средств.
Квалификация и обязанности менеджеров по организации производственных операций
Организация процесса выполнения операций невозможна без высокого уровня профессионализма и квалификации менеджеров, четкого понимания ими управленческих задач и умения решать управленческие проблемы.
Обязанности операционных менеджеров можно разделить на три основные группы:
разработка и реализация операционной стратегии деятельности организации;
создание (проектирование продукта, разработка производственного процесса, выбор месторасположения производственных мощностей, проектирование предприятия, определение стандартов и норм на выполнение работ) и внедрение операционной системы;
планирование и контроль текущего функционирования системы.
Тема 2. Планирование операционной системы и производственных мощностей организации
Вопросы:
1. Связь операционной деятельности и стратегического менеджмента.
2. Производственный план.
3. Агрегированное планирование: обеспечение мощностей для выполнения производственного плана.
4. Главный календарный план.
5. Черновое планирование загрузки производственных мощностей.
2.1. Связь операционной деятельности и стратегического менеджмента
Генри Минцберг сформулировал идеологию 5 «П» стратегии. Первое значение стратегии – это план разработанной последовательности действий, путеводная линия, которой придердиваются в конкретных ситуациях.
Второе понятие стратегии – ловкий прием или маневр, прелпринимаемый с целью перехитрить противников – конкурентов.
Третье «П»: стратегия как паттерн (модель, образец, шаблон).
Четвертое «П»: стратегия как позиция, соотношение организации и внешней среды.
Пятое «П»: стратегия как перспектива, суть которой определяется не только избранной позицией, но и укоренившимся способом восприятия мира.
Взаимосвязь различных видов планов предприятия представлена на рисунке 3.
Благодаря процессу планирования в организации усиливаются взаимодействия по уровням управления, поскольку каждый вышестоящий уровень утверждает планы нижестоящих уровней, которые, в свою очередь обеспечивают выполнение планов более высокого уровня.
Внешнее обращение
Миссия


Стратегический план

Контроль и корректировка планов

Тактический план
Внутреннее обращение


Оперативный план

Рис. 3. Система планов деятельности организации
Наличие процедуры обратной связи является обязательной для обеспечения взаимодействия планов различных уровней.
2.2. Производственный план.
Основной целью составления производственного плана является подтверждение способности предприятия качественно и в срок производить товар (услугу), т. е. эффективности предприятия. Производственный план, как правило, является частью бизнес-плана предприятия. Бизнес-план в свою очередь может ориентироваться либо на внешних инвесторов, либо на внутренние потребности. В зависимости от этого производственный план может быть схематичным или развернутым. Степень детализации производственного плана связана также с характером производства: чем выше технологическая сложность производственных процессов, тем подробнее производственный план.
Основные направления производственного плана включают формирование структур и процессов, системы закупок, системы качества (рисунок 4).
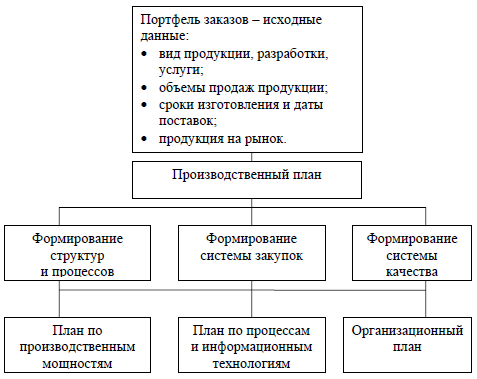
Рис. 4. Основные составляющие производственного плана
Основой формирования производственного плана является портфель заказов продукции и услуг.
Портфель заказов включает анализ имеющихся заказов, формирование прогнозов по завершению работ; анализ условий выставления счетов на оплату и прогноз по годовому обороту заказов в портфеле.
Величина заказов может формироваться по двум направлениям: предварительному получению заказов; на основании прогноза сбыта продукции и услуг потенциальным потребителям. Анализ заказов включает:
• оценку сделанных предложений - вид деятельности заказчика, вид предполагаемых услуг, их качественное и количественное определение, финансовые условия, вероятные конкуренты, их слабые и сильные стороны, этап проведения переговоров, дата потенциальной поставки и т. д.;
• определение возможного успеха относительно конкурентов, исходя из маркетингового анализа и продукции, по определенному количеству программ в среднесрочном периоде;
• анализ состояния рынка в среднесрочный период времени с учетом ассортимента и объема продаж продукции, сегментации рынка, прогнозов развития спроса;
• обоснование целей и стратегий работы на рынке в соответствии с общими целями и стратегиями производства.
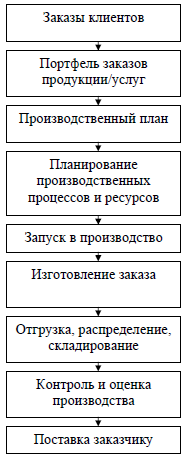
Выходные параметры портфеля заказов позволяют определить вид продукции (услуг), который требуется поставить заказчику, количество, которое необходимо изготовить, сроки изготовления. Они-то и являются основой формирования планов и бюджетов по стадиям производственного цикла (рисунок 5).
На основании заключенных заказов, а также предстоящих заказов, в среднесрочном периоде по результатам формирования структурных процессов определяются: прямые издержки производства; потребность в рабочей силе; количество производственных часов по каждому заказу последовательно; предполагаемые сроки; потенциал, имеющийся на уровне каждого производственного звена.
Это позволяет разработать предварительный план загрузки для каждой категории персонала и для каждого производственного звена, определить показатель интенсивности производства (загруженности) на год оценки, а также предусмотреть количество персонала (наем на работу, сокращение штата, наем временного персонала) и принять решение о реорганизации производственной структуры.