Материал: 991
25
t
|
|
|
|
d |
|
D |
|
|
|
|
|
|
|
|
|
|
|
l2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
l1 |
|
|
V, n |
|
|
|
|
|
||
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
l
S
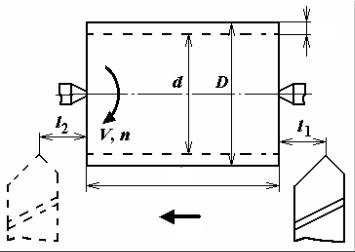
Рис. 8. Эскиз операции продольного точения цилиндра
Это расстояние между обрабатываемой и обработанной поверхностями заготовки, измеренное перпендикулярно к последней. При точении цилиндрической поверхности глубина резания равна полуразности диаметров до и после обработки (см. рис. 8): t=(D–d)/2. При подрезке канавок и отрезке глубина резания равна ширине отрезного резца. Рекомендуется глубину резания назначать равной расчетному максимально возможному значению, способствующему получению поверхности требуемой формы и качества.
2. Скорость резания V (м/мин) – расстояние, пройденное точкой режущей кромки инструмента относительно заготовки в единицу времени.
Наибольшей скоростью при токарной обработке будет обладать точка с наибольшим радиусом цилиндрической или фасонной поверхности (на периферии заготовки). При частоте вращения заготовки n (об/мин) скорость резания будет равна V=πD n / 1000, где D – диаметр обрабатываемой поверхности, мм (см. рис. 8).
Скорость резания при точении |
назначается по эмпирической |
|||
(выведенной экспериментально) зависимости |
||||
V = C |
1 |
|
K . |
|
t x S y T m |
||||
|
|
|||
Значения коэффициентов С, К и показателей степени x, y, m выбираются по таблицам из справочников (например, технологамашиностроителя) в зависимости от конкретных условий резания: вида обработки (черновая либо чистовая), материала инструмента и заготовки, глубины резания t, геометрии инструмента, применения сма- зочно-охлаждающей жидкости и т. д.
26
В формулу входят также подача резца за один оборот заготовки S (мм/об) и стойкость резца T (мин). Стойкость резца T – это время его непрерывной работы до затупления, после чего резец необходимо перетачивать или заменять. Стойкость зависит в основном от вида инструментального материала.
3. Подача S (мм/об) – при точении это путь точки режущей кромки инструмента относительно заготовки в направлении движения подачи за один оборот заготовки.
Назначается подача также по справочникам в зависимости от глубины резания и других условий резания. Обычно при точении
S=(0,05...0,25) t.
Проверка элементов режима резания по мощности электродвигателя станка
Выполняется проверка в следующей последовательности:
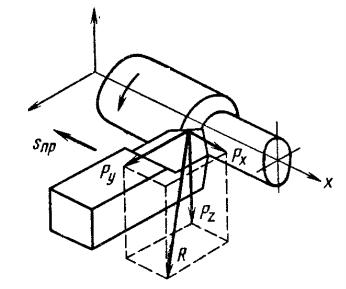
1. Вычисляется тангенциальная (вертикальная) составляющая усилия резания PZ, которая действует на резец в направлении движения резания (рис. 9).
Если обозначить символом R равнодействующую всех сил, действующих на резец (см. рис. 9), то PZ – главная составляющая силы резания, совпадающая по направлению со скоростью главного движения резания в вершине резца (тангенциальная); PX – осевая составляющая силы резания, параллельная оси X главного вращательного движения резания; PY – радиальная составляющая силы резания, направленная по радиусу главного вращательного движения резания в вершине резца перпендикулярно к оси заготовки.
Z
0
v
Y
Sпр |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Px |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
Py |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
X |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
Pz |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
R |
||||||
Рис. 9. Разложение равнодействующей сил резания на составляющие
27
Наибольшее значение из всех трех компонентов имеет тангенциальная сила PZ, по которой могут быть определены крутящий момент на шпинделе станка и эффективная мощность резания (мощность, необходимая для осуществления процесса резания).
Компонент PZ можно считать совпадающим по направлению с вектором скорости главного движения резания в вершине резца V
(рис. 10).
Силу Pz (Н) определяют по эмпирической формуле
PZ = CP t x S y V n K P ,
где CP – коэффициент, учитывающий физикомеханические свойства материала обрабаты-
ваемой заготовки; KP – коэффициент, учитывающий факторы, не вошедшие в формулу (углы резца, материал резца и т. д.). Значения коэффициентов KP, CP и показателей степеней x, y, n даны в справочниках для конкретных условий обработки.
2. Определяется эффективная мощность резания NE (кВт). Это мощность, необходимая для вращения заготовки (она расходуется на деформирование и срезание с заготовки слоя металла). При точении цилиндрической поверхности
P V N E = 60Z1000 .
3. Должно выполняться условие
NЭЛ ≥ N E  η,
где NЭЛ – мощность электродвигателя станка; η – КПД механизмов и передач станка.
Мощность электродвигателя станка должна быть больше или равна эффективной мощности резания с учетом потерь в приводе (КПД можно принять равным η=0,75).
Если данное условие не выполняется, необходимо снизить число оборотов и скорость, подачу и глубину резания либо вести обработку на более мощном станке.

28
9.4. Нормирование токарной операции
Производительность обработки Q при резании определяется числом деталей, изготовляемых в единицу времени:
Q=1/TШТ,
где TШТ – время изготовления одной детали.
TШТ = TO+ TИН+ TВСП,
где TO – основное (технологическое) время обработки, время, которое тратится непосредственно на обработку заготовки; TИН – время подвода и отвода инструмента при обработке одной детали; TВСП – вспомогательное время установки и настройки инструмента.
Таким образом, производительность обработки резанием в первую очередь определяется основным временем TO.
При токарной обработке основное технологическое время TO определяется по формуле
TO = nLS i ,
где i – число рабочих ходов резца, необходимое для снятия материала, оставленного на обработку; L – расчетная длина обработки за один проход; n – число оборотов заготовки; S – подача резца за один оборот заготовки.
Расчетная длина обработки будет равна (см. рис. 8):
L=l+l1+l2,
где l – длина обрабатываемой поверхности заготовки; l1 – длина врезки, l1 =t (ctg ϕ) + (1...3) мм; l2 – длина выхода резца (перебег), l2 = (1...3) мм.
Наибольшая производительность будет при обработке с максимальной глубиной резания, максимальной подачей и максимальной скоростью резания. Однако при увеличении производительности снижается качество поверхности и повышается износ инструмента. Поэтому при обработке резанием решается задача по установлению максимально допустимой производительности при сохранении требуемого качества поверхности и стойкости инструмента.
К конструкциям деталей, обрабатываемых точением, предъявляется ряд требований, обеспечивающих их технологичность при обработке. Технологичной является конструкция детали, если:
–масса ее уравновешена относительно оси вращения;
–отсутствуют нежесткие валы и втулки;
–в чертеже детали используются одинаковые радиусы скругле-
ний;
29
–режущий инструмент имеет свободный вход и выход из материала заготовки;
–отсутствуют фасонные поверхности, требующие изготовления фасонных резцов;
–диаметры ступеней ступенчатых валов располагаются по возрастающей степени;
–участки вала или отверстия, имеющие один и тот же размер, но разный допуск, разделены кольцевой разделительной канавкой.
10.ОСНОВНЫЕ СВЕДЕНИЯ О ПРОЦЕССЕ СВЕРЛЕНИЯ
Сверление – распространенный метод получения отверстий в сплошном материале.
Сверлением получают сквозные и несквозные (глухие) отверстия и обрабатывают предварительно полученные отверстия в целях увеличения их размеров, повышения точности и снижения шероховатости поверхности.
Сверление осуществляют при сочетании вращательного движения инструмента вокруг оси – главного движения и поступательного его движения вдоль оси – движения подачи. Оба движения на сверлильном станке сообщают инструменту.
Процесс резания при сверлении протекает в более сложных условиях, чем при точении. В процессе резания затруднены отвод стружки и подвод охлаждающей жидкости к режущим кромкам инструмента. При отводе стружки происходит трение ее о поверхность канавок сверла и сверла о поверхность отверстия. В результате повышаются деформация стружки и тепловыделение. На увеличение деформации стружки влияет изменение скорости резания вдоль режущей кромки от максимального значения на периферии сверла до нулевого значения у центра.
10.1. Режущий инструмент
Отверстия на сверлильных станках обрабатывают сверлами, зен-
керами, развертками и метчиками.
1. Сверла по конструкции и назначению подразделяют на спиральные, центровочные и специальные. Наиболее распространенный