Материал: Эффективность организации и управления промышленными предприятиями. проблемы и пути решения
УДК 65.014.12
И. А. Стрижанов
Воронежский государственный технический университет, г. Воронеж (Россия)
ФАКТОРЫ РОСТА ПРОИЗВОДИТЕЛЬНОСТИ ТРУДА В ЦИФРОВОМ ПРОИЗВОДСТВЕ ДЕТАЛЕЙ МАШИНОСТРОЕНИЯ
Рассматриваются факторы повышения производительности труда при использовании новых технологий производства деталей. Обосновывается перечень факторов. Рассматриваются виды организационно-технических мероприятий по повышению производительности цифрового производ-ства деталей в отрасли машиностроения.
Ключевые слова: выработка, производительность труда, детали, опе-рации, оборудование, технология, производство, рабочий, квалификация.
I. V. Strizhanov
Voronezh State Technical University,
Voronezh, Russia
FACTORS OF PRODUCTIVITY GROWTH IN THE DIGITAL
PRODUCTION OF MECHANICAL PARTS
The factors of increase of labor productivity at use of new technologies of production of details are considered. The list of factors is substantiated. The types of organizational and technical measures to increase the productivity of digital production of parts in the field of mechanical engineering are considered.
Key words: production, labor productivity, details, operations, equipment, technology, production, worker, qualification.
Особенностью цифрового производства деталей машиностроения является применение высокоавтоматизированного гибкого технологического оборудования, преимуществами которого является органичное сочетание высокой производительности, характерной для поточных линий, с высокой гибкостью, характерной для универсальных станков, традиционно применяемых в единичном и мелкосерийном производстве. Технологии цифрового проектирования и производства деталей с использованием автоматизированного оборудования с ЧПУ в полной мере соответствуют понятию перспективных или передовых производственных технологий [1], а также органично вписываются в формирование цифровой экономики [2]. К сожалению, уровень применения подобных технологий в
280

машиностроении нашей страны пока достаточно низок, что приводит к отставанию наших предприятий от ведущих мировых производителей по уровню производительности труда [3]. Таким образом, перед отечественным машиностроением стоит масштабная задача технического перевооружения с максимально возможным применением передовых производственных технологий и оборудования, обеспечивающих решение задач цифрового производства.
Однако, на взгляд автора, несмотря на все преимущества прогрессивного оборудования, сам факт его внедрения в производство не гарантирует рост производительности труда на том участке, где осуществляется внедрение.
В проведенных ранее исследованиях автора [4] обосновываются параметры, влияющие на уровень производительности труда на участках высокотехнологичного оборудования, обладающего свойствами высокой скорости обработки, точности и автоматичности, а именно:
1)Технологическая производительность единицы оборудо-
вания;
2)Коэффициент использования оборудования (отношение времени производительной работы к номинальному фонду времени единицы за рассматриваемый период);
3)Количество операторов, одновременно работающих на единице оборудования (норма обслуживания оборудования, может быть нецелым числом).
Связь этих параметров можно описать с помощью математической зависимости, которая определяется путѐм отождествления объѐма выпуска деталей в натуральном выражении единицей оборудования за период времени и выработки операторов, закреплѐнных за оборудованием за тот же временной интервал:
,
где – средняя часовая выработка одного оператора – производительность труда, шт./час;
– технологическая производительность одного станка [Ипатов, с. 198], шт./час;
–коэффициент использования оборудования;
–норма обслуживания оборудования, чел.
Необходимо понимать, что выделенные параметры часовой выработки находятся в тесной взаимосвязи друг с другом. Причѐм эта взаимосвязь достаточно противоречива. Например, при внедре-
281
нии высокопроизводительных станков предприятие может столкнуться с невозможностью загрузки их на полную мощность. Или уменьшение фактической нормы рабочих, закреплѐнных за оборудованием, при переходе к многостаночному обслуживанию может привести к простоям оборудования и снижению производительности. Таким образом, необходимо комплексно и сбалансировано подходить к обеспечению высокой производительности на участках цифрового производства.
Перечисленные параметры, в свою очередь зависят от множества технико-технологических и организационнопроизводственных факторов, то есть условий или требований, от уровня реализации которых зависит достижение высоких значений производительности внедряемого нового оборудования.
Данные факторы предлагается рассматривать в следующем разрезе: 1) общие, то есть характерные для всей группы высокотехнологичного оборудования, обладающего высокой скоростью обработки деталей, точностью и автоматичностью процесса формообразования; 2) частные, имеющие значение для конкретной модели оборудования, используемой в конкретном подразделении предприятия.
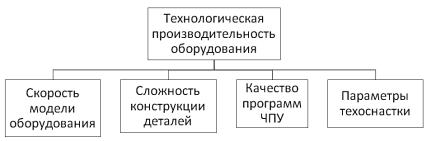
Перечень общих факторов достижения максимальной производительности труда на участках внедрения высокотехнологичного оборудования представлен на рис. 1-3.
Рис. 1. Общие факторы технологической производительности прогрессивного оборудования
282
Коэффициент
использования
оборудования
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Система |
|
Квалифика- |
|
|
|
|
|
|
|
|
Широта |
|
Соответствие |
||||
обслуживания |
|
ция |
|
Условия |
|
номенклатуры, |
|
плана |
|||||||||
и обеспечения |
|
персонала и |
|
труда |
|
|
гибкость |
|
возможностям |
||||||||
производства |
|
мотивация |
|
|
|
|
|
|
|
оборудования |
|
оборудования |
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 2. Общие факторы коэффициента использования оборудования
Норма обслуживания оборудования
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Требования |
|
|
Многостаночная |
|||
технологии и |
|
|
||||
|
|
работа |
||||
ТБ |
|
|
||||
|
|
|
|
|
||
|
|
|
|
|
|
|
Рис. 3. Общие факторы нормы обслуживания оборудования
Характеристика выделенных общих факторов обеспечения высокой производительности прогрессивного оборудования представлена в таблице.
Общие факторы производительности прогрессивного оборудования
Наименова- |
|
Влияние на часовую выработку в |
Мероприятия по обеспечению |
ние фактора |
|
натуральном выражении |
производительности |
|
|
|
|
|
Факторы технологической производительности оборудования |
||
Скорость |
|
Обеспечивается конструкцией обору- |
Выбор модели оборудования. |
работы мо- |
|
дования, а именно: скоростью воз- |
Создание технических условий |
дели обору- |
|
действия на материал, групповой |
для бездефектной работы с |
дования |
|
обработкой, автоматизацией установ- |
максимальной скоростью. |
|
|
ки-снятия деталей и замены инстру- |
|
|
|
мента/приспособления [5] |
|
283
Продолжение таблицы
Сложность |
Зависит от параметров конструкции: |
Выбор варианта технологии. |
|
|||||||||
конструкции |
сорт материала, масса, габариты, |
Изменение конструкции |
дета- |
|||||||||
детали |
припуски, допуски, шероховатость, |
лей с целью снижения сложно- |
||||||||||
|
кривизна, форма, число отверстий [6]. |
сти обработки. |
|
|
|
|
|
|||||
|
|
|
|
|
|
|||||||
Качество |
Оптимальность |
последовательности |
Моделирование |
обработки |
в |
|||||||
программ |
выполнения операций и оптималь- |
цифровой среде. |
|
|
|
|
||||||
ЧПУ |
ность траектории перемещения рабо- |
Экспериментальная |
отработка |
|||||||||
|
чих органов оборудования обеспечи- |
серийных программ ЧПУ. |
|
|||||||||
|
вает наивысшую |
скорость процесса |
Эффективная |
организация |
||||||||
|
формообразования |
при |
требуемом |
труда |
|
|
технологов- |
|||||
|
качестве обработки. |
|
программистов. |
|
|
|
|
|
||||
|
|
|
|
|
Повышение |
|
квалификации |
|||||
|
|
|
|
|
технологов-программистов. |
|
||||||
|
|
|
|
|
Привлечение |
сторонних |
про- |
|||||
|
|
|
|
|
фессиональных |
разработчиков |
||||||
|
|
|
|
|
программ ЧПУ. |
|
|
|
|
|
||
|
|
|
|
|||||||||
Параметры |
Более стойкий режущий инструмент |
Проектирование оснастки |
в |
|||||||||
техоснастки |
и штамповая |
оснастка |
позволяют |
цифровой среде. |
|
|
|
|
||||
|
уменьшить остановки для замены и |
При проектировании |
|
техос- |
||||||||
|
повысить скорость деформации мате- |
настки |
необходимо |
моделиро- |
||||||||
|
риала. Конструкция оснастки может |
вание сопротивления |
материа- |
|||||||||
|
влиять на снижение времени остано- |
лов деформации. |
|
|
|
|
||||||
|
вок оборудования для промежуточ- |
Использование |
более |
стойких |
||||||||
|
ных операций доводки, а также |
материалов для режущего ин- |
||||||||||
|
уменьшать объѐм операций. |
струмента и штампов. |
|
|
|
|||||||
|
Факторы коэффициента использования оборудования |
|
|
|
|
|
||||||
Система |
Система должна обеспечивать непре- |
Имитационное |
моделирование |
|||||||||
обслужива- |
рывность производительной работы |
работы |
участка. |
Разработка |
||||||||
ния и обес- |
оборудования в течение смены. Пе- |
расписания работы оборудова- |
||||||||||
печения |
ребои в обслуживании и обеспечении |
ния на основе MES-систем в |
||||||||||
производ- |
рабочих мест приводят к снижению |
единой цифровой среде пред- |
||||||||||
ства |
коэффициента загрузки оборудования |
приятия. Чѐткая регламентация |
||||||||||
|
и, соответственно, среднечасовой |
процессов |
обслуживания |
и |
||||||||
|
выработки. |
|
|
|
обеспечения |
|
оборудования. |
|||||
|
|
|
|
|
Автоматизация |
|
процессов |
|||||
|
|
|
|
|
складирования, |
транспортиров- |
||||||
|
|
|
|
|
ки, переналадки и т.д. |
|
|
|
||||
Квалифика- |
Операторы, закреплѐнные за обору- |
Подбор персонала. |
|
|
|
|
||||||
ция персона- |
дованием, должны обеспечивать его |
Обучение персонала. |
|
|
|
|||||||
ла и мотива- |
бесперебойную |
|
производительную |
Формирование команд. |
|
|
||||||
ция |
работу. Для этого они должны пони- |
Бригадная организация труда. |
|
|||||||||
|
мать факторы обеспечения плановой |
Достойное вознаграждение при |
||||||||||
|
загрузки оборудования и быть моти- |
условии |
выполнения |
плана |
||||||||
|
вированными на выполнение плана. |
производства. |
|
|
|
|
|
|||||
Условия |
Условия труда должны обеспечивать |
Регламентация |
условий |
труда: |
||||||||
труда |
бесперебойную работу оборудования |
температура, |
|
запылѐнность, |
||||||||
|
и безопасность персонала. |
|
влажность и т.д. |
|
|
|
|
|
||||
|
|
|
|
|
Применение |
средств |
защиты |
|||||
|
|
|
|
|
персонала, соблюдение ТБ. |
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
284