Материал: 991
30
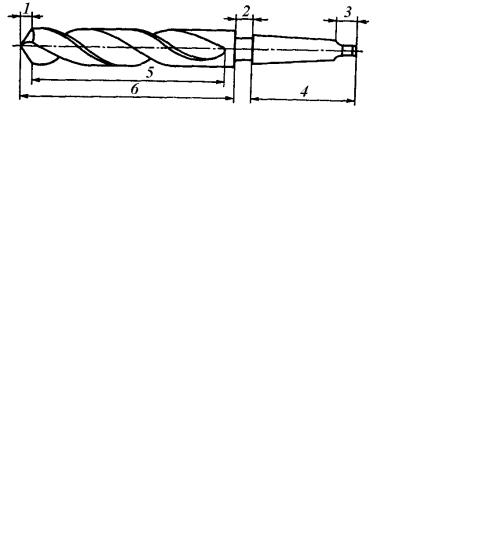
для сверления и рассверливания инструмент – спиральное сверло (рис. 11), состоящее из рабочей части 6, шейки 2, хвостовика 4 и лапки 3.
Сверло спиральное служит для сверления отверстий в сплошном материале и рассверливания уже имеющихся отверстий.
В рабочей части сверла 6 различают режущую 1 и направляющую 5 части с винтовыми канавками. Шейка 2 соединяет рабочую часть сверла с хвостовиком. Хвостовик 4 необходим для установки сверла в шпинделе станка. Лапка 3 служит упором при выбивании сверла из отверстия шпинделя.
|
1 |
|
|
|
|
|
|
2 |
|
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
5 |
|
|
|
|
|
|
|
|
|
6 |
|
|
|
|
|
|
4 |
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 11. Конструкция спирального сверла |
||||||||||||
Элементы рабочей части спирального сверла показаны на рис. 12. Сверло имеет две главные режущие кромки 11, образованные пересечением передних 10 и задних 7 поверхностей и выполняющие основную работу резания; поперечную режущую кромку 12 (перемычку) и две вспомогательные режущие кромки 9. На цилиндрической части сверла вдоль винтовой канавки расположены две узкие ленточки 8, обеспечивающие направление сверла при резании.
|
|
|
|
|
|
|
Вспомогательные режущие кромки снимают |
|
8 |
|
|
|
|
|
|
|
|
|
|
|
|
незначительное количество металла на поверхно- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
сти уже полученного отверстия по мере углубле- |
|
|
|
9 |
|
||||
|
|
|
|
|
|
ния сверла, поскольку направляющая часть сверла |
|
|
|
|
|
10 |
|
||
|
|
|
|
|
|
|
выполнена с небольшой конусностью для предо- |
|
|
7 |
|
|
|
||
|
|
|
|
|
хранения от защемления сверла. Перемычка в ос- |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
новном не режет, а сминает и выдавливает металл, |
12 |
|
|
|
|
|
что приводит к увеличению усилия подачи. Лен- |
|
|
|
|
|
точки служат для центрирования и направления |
|||
|
11 |
|
|||||
11 |
|
|
|
|
|||
|
|
|
|
|
|
|
сверла вдоль его оси. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рекомендуемые геометрические параметры |
|
|
|
|
|
|
|
|
Рис. 12. Элементы |
сверл приведены в справочной литературе. |
||||||
рабочей части спи- |
2. Зенкерами (рис. 13) обрабатывают отвер- |
||||||
|
рального сверла |
стия в литых или штампованных заготовках, а так- |
|||||
же предварительно просверленные отверстия. Отличие зенкера от сверла в том, что у него отсутствует поперечная режущая кромка и он
31
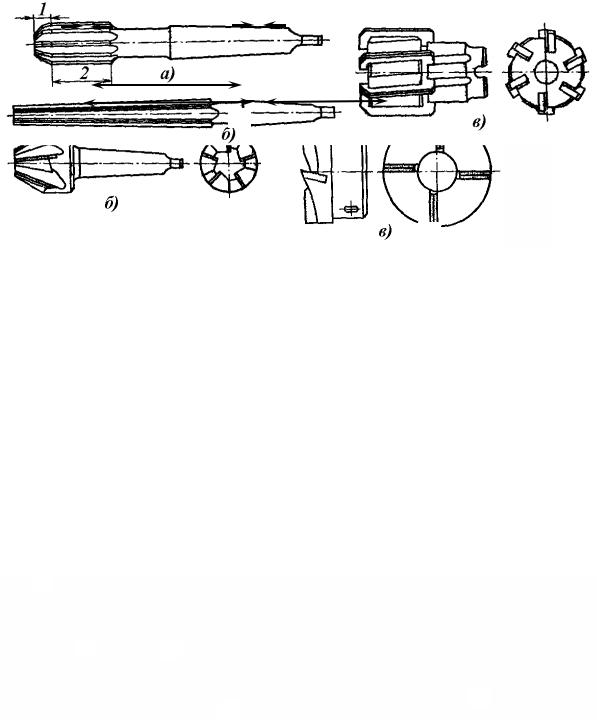
имеет не две, а три или четыре режущие кромки (зуба). Это обеспечивает получение более высокой производительности и чистоты по сравнению с рассверливанием. Режущая часть 1 выполняет основную работу резания. Калибрующая часть 5 служит для направления зенкера в отверстии и обеспечивает необходимую точность и шероховатость поверхности (2 – шейка; 3 – лапка; 4 – хвостовик; 6 – рабочая часть).
|
|
|
|
|
|
2 |
|
|
|
3 |
1 |
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
||
5 |
|
|
|
|
|
|
|
|||
|
|
|
|
|
4 |
|
|
|||
|
|
|
|
|
|
|
|
|
||
6 |
|
|
|
|
|
|||||
а)
б)
в)
Рис. 13. Зенкеры
По виду обрабатываемых отверстий зенкеры делят на цилиндрические (рис. 13, а), конические (рис. 13, б) и торцовые (рис. 13, в). Зенкеры бывают цельные с коническим хвостовиком (см. рис. 13, а, б)
инасадные (см. рис. 13, в).
3.Развертками окончательно обрабатывают отверстия после сверления или зенкерования. По форме обрабатываемого отверстия различают цилиндрические (рис. 14, а) и конические (рис. 14, б) развертки. Развертки имеют 6 – 12 главных режущих кромок, расположенных на режущей части 1 с направляющим конусом. Калибрующая часть 2 направляет развертку в отверстии и обеспечивает высокую точность размера и малую шероховатость поверхности.
1
2 а)
в)
б)
Рис. 14. Развертки
32
По конструкции крепления развертки делят на хвостовые и насадные. На рис. 14, в показана машинная насадная развертка с механическим креплением режущих пластинок в ее корпусе.
1 2
Рис. 15. Метчик
4. Метчики применяют для нарезания внутренних резьб. Метчик (рис. 15) представляет собой винт с прорезанными прямыми или винтовыми канавками, образующими режущие кромки. Рабочая часть метчика имеет режущую 1 и калибрующую 2 части. Профиль резьбы метчика должен соответствовать профилю нарезаемой резьбы. Метчик закрепляют в специальном патроне.
10.2. Основные операции сверления
На сверлильных станках выполняют сверление, рассверливание,
зенкерование, развертывание, цекование, зенкование, нарезание резьбы и обработку сложных отверстий.
V |
|
|
|
V |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
V |
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
V |
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
S |
|
|
|
S |
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
S |
|
|
|
S |
|
|
|
S |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
V |
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
а) |
|
|
|
|
|
б) |
|
|
|
|
|
в) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
г) |
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
д) |
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
S |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
S |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
S |
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
S |
|
|
|
|
|
|
|||
V |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
S |
||||
|
|
|
|
V |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
V |
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
V |
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
V |
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
е) |
|
ж) |
|
|
|
|
|
|
|
|
|
з) |
|
|
|
|
|||
|
|
|
и) |
||||||
|
|
|
|
к) |
|||||
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
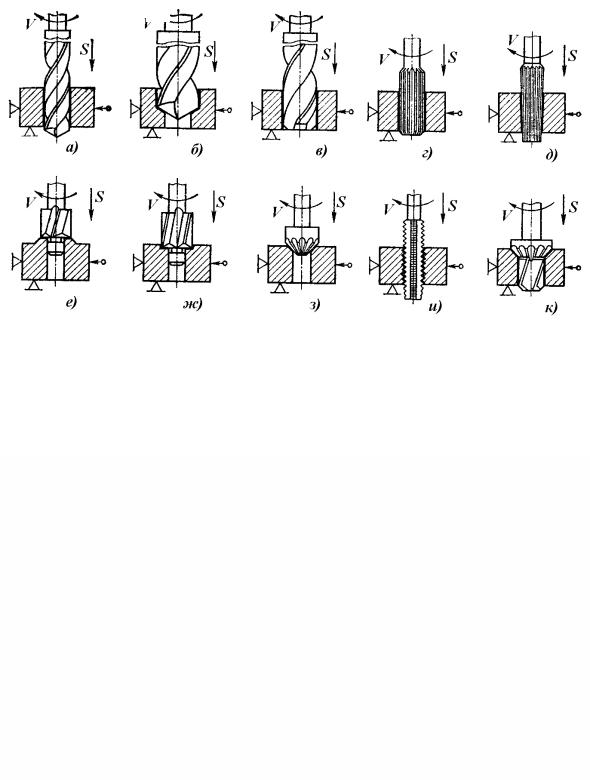
Рис. 16. Схемы обработки заготовок на сверлильных станках
33
•Сверление сквозного отверстия показано на рис. 16, а. Режущим инструментом служит спиральное сверло.
•Рассверливание – процесс увеличения диаметра ранее просверленного отверстия сверлом большего диаметра (рис. 16, б). Диаметр отверстия под рассверливание выбирают так, чтобы поперечная режущая кромка в работе не участвовала. В этом случае осевая сила уменьшается.
•Зенкерование – обработка предварительно полученных отверстий для придания им более правильной геометрической формы, повышения точности и снижения шероховатости многолезвийным режущим инструментом – зенкером (рис. 16, в).
•Развертывание – окончательная обработка цилиндрического или конического отверстия разверткой (обычно после зенкерования) в целях получения высокой точности и малой шероховатости обработанной поверхности (рис. 16, г, д).
•Цекование – обработка торцовой поверхности отверстия торцовым зенкером для достижения перпендикулярности плоской торцовой поверхности к его оси (рис. 16, е).
•Зенкованием получают в имеющихся отверстиях цилиндрические или конические углубления под головки винтов, болтов, заклепок и других деталей. На рис. 16, ж, з показано зенкование цилиндрического углубления цилиндрическим зенкером (зенковкой) и конического углубления коническим зенкером.
•Нарезание резьбы – получение на внутренней цилиндрической поверхности с помощью метчика винтовой канавки (рис. 16, и).
•Отверстия сложного профиля обрабатывают с помощью ком-
бинированного режущего инструмента. На рис. 16, к показан комбинированный зенкер для обработки двух поверхностей: цилиндрической и конической.
Сверление глубоких отверстий (длина отверстия больше пяти диаметров) производят на специальных горизонтально-сверлильных станках. При обработке глубоких отверстий спиральными сверлами происходит увод сверла и «разбивание» отверстия: затрудняются подвод смазочно-охлаждающей жидкости и отвод стружки. Поэтому для сверления глубоких отверстий применяют сверла специальной конструкции. Смазочно-охлаждающая жидкость подается в зону резания и вымывает стружку через внутренний канал сверла.
34
10.3. Режимы резания
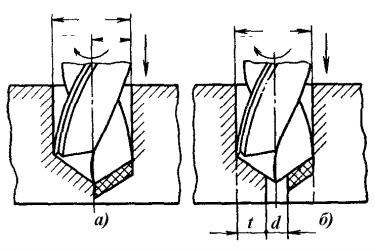
Глубина резания t (мм). При сверлении отверстий в сплошном материале за глубину резания принимают половину диаметра сверла: t=D/2, а при рассверливании t=(D–d)/2, где d – диаметр обрабатываемого отверстия, мм (рис. 17).
D D t
V S V S
а) |
|
|
|
|
|
б) |
t |
d |
|||||
|
|
|
|
|
|
|
Рис. 17. Схемы сверления (а) и рассверливания (б)
Скорость резания V (м/мин). За скорость резания при сверлении принимают окружную скорость точки режущей кромки, наиболее удаленной от оси сверла. Скорость резания связана с диаметром сверла и частотой его вращения зависимостью
V=πD n / 1000,
где D – наружный диаметр сверла, мм; n – частота вращения сверла, об/мин.
Скорость резания при сверлении назначается по эмпирической зависимости
V = C |
Dq |
K , |
|
S y T m |
|||
|
|
где С – коэффициент, учитывающий конкретные условия обработки (обрабатываемый материал, вид обработки и т. д.); T – стойкость сверла, мин; коэффициент К определяется по формуле К= К1 К2 К3, где К1 учитывает качество обрабатываемого материала; К2 учитывает вид инструментального материала; К3 учитывает глубину сверления. Значения коэффициентов K, C и показателей степени q, y, m приводятся в справочниках.