Материал: Управление операциями. Голубь Н.Н
Оперативный учет хода производства. Оперативный учет хода производственного процесса должен охватывать сдачу готовой продукции заводам, межцеховые передачи, а также ход производственного процесса по цехам и участкам вплоть до выполнения каждой операции.
Оперативный учет во всех звеньях производства осуществляется на основе определенных первичных документов. Первичная документация в серийном производстве ничем не отличается от применяемой в единичном производстве. Однако устойчивость и повторяемость процессов позволяют внести большее единообразие в записи документов и сократить их число.
Первичный учет выработки и заработной платы осуществляется при помощи сменных заданий – отчетов или рапортов. Движение деталей в производстве учитывают при помощи отметок о прохождении операций в маршрутных картах и путем ведения на этой основе специальных графиков.
Для учета поступления заготовок и сдачи готовой продукции используют накладные или комплектовочные ведомости.
Для наблюдения за своевременной сдачей готовой продукции, за выполнением сроков межцеховых передач, изготовлением деталей и узлов в цехах и выполнением отдельных операций используются плановые календарные графики, на которых делаются текущие отметки, совмещение которых с планом дает характеристику состояния производства.
3.2. Календарное планирование и управление на предприятиях единичного производства
Особенность единичного производства состоит в том, что каждый конкретный вид изделий изготовляется в одном экземпляре или небольшом количестве штук, причем выпуск этих изделий на протяжении планового периода имеет однократный характер или нерегулярно повторяется через более или менее продолжительные отрезки времени. Применительно к каждому изделию (виду) планируется, подготавливается производство, формируется техническая документация, рассчитывается цикловой график, определяется себестоимость, ведется учет и контроль хода производства.
Основная задача оперативного планирования в условиях единичного производства заключается в обеспечении согласованного и комплектного хода производства и равномерного выпуска продукции путем организации своевременной подготовки и запуска изделий в производство на основе цикловых планов-графиков. При этом должна быть достигнута равномерная загрузка всех звеньев производства.
Планово-учетной единицей в этих условиях является заказ, предусматривающий изготовление одной или нескольких штук изделий данного наименования. Для заготовительных и обрабатывающих цехов планово-учетной единицей может служить комплект деталей (заготовок) на заказ.
Тесная связь оперативного планирования с планированием технической подготовки каждого производственного заказа является характерной чертой оперативного планирования в единичном производстве.
Можно выделить следующие особенности межцехового планирования в единичном производстве:
1) годовой выпуск распределяется по периодам внутри года в соответствии с портфелем заказов, очередностью их поступления, директивными сроками и условиями загрузки производства;
2) отсутствие повторяемости заказов лишает возможности создания надежных КПН длительного действия; нормативный характер имеют цикловые графики и объемно-календарные расчеты по аналогичным заказам;
3) закрепление номенклатуры за цехами, участками и рабочими местами – переменное, определяемое на основе объемных расчетов и в зависимости от специализации производственных подразделений;
4) номенклатура цеховых программ строится в основном в позаказном разрезе;
5) календарное распределение заданий осуществляется по установленным срокам сдачи (комплектования) по каждому заказу с учетом календарных опережений в работе цехов.
Внутрицеховое планирование в единичном производстве характеризуется тем, что определение количественных заданий для производственных участков по каждой позиции номенклатуры осуществляется путем выборки из оперативного задания цеху с учетом технологических маршрутов. Задание на месяц регламентирует сроки, как правило, по ведущим деталям и узлам, в остальном сроки устанавливаются в порядке текущего (внутримесячного) распределения.
Определение длительности производственного цикла. Основой для составления календарного плана мелкосерийного и единичного производства служат следующие расчеты и построения.
1. Определение длительности производственного цикла главной сборки изделия, сборки узлов, изготовления трудоемких (ведущих) деталей узлов, заготовок и наиболее важных и сложных предметов технологической оснастки (инструментов, приспособлений, моделей, штампов).
2. Построение типового графика межцеховых опережений и опережения выпуска готового изделия по схеме: главная сборка – сборка основных узлов - изготовление ведущих деталей основных узлов – изготовление заготовок для ведущих деталей – инструментальная подготовка производства для комплектов деталей основных узлов.
3. Построение ориентировочного межцехового календарного плана подготовки и изготовления изделия в целом, определения длительности производственного цикла изделия и распределения трудовых затрат по календарным отрезкам межцехового плана.
Как и все расчеты и построения в оперативно-производственном планировании, основные нормативные расчеты в рассматриваемом типе производства также следует начинать с завершающей стадии производства – общей сборки изделия – и затем переходить к следующей стадии в порядке, обратном последовательности технологического процесса.
Следует максимально упрощать расчеты путем их унификации. Их рекомендуется производить только по типовым представителям и результаты расчетов обобщать для группы однородных изделий.
Для этой цели продукцию, на производстве которой специализировано предприятие, классифицируют по группам однородных изделий, причем в качестве основы для классификации используют один или несколько из следующих признаков: назначение (конструктивная общность) изделий, трудоемкость их изготовления, габаритные размеры, масса или мощность.
По группе однородных изделий устанавливают типовой образец – изделие, наиболее полно характеризующее конструктивные особенности всей группы. По изделию-образцу выполняют все расчеты и построение графиков производственного цикла. Полученные графики считаются типовыми, то есть общими для всех изделий группы.
В мелкосерийном и единичном типах производства важное значение имеет план подготовки производства. В единичном производстве каждое изделие программы является новым и требует разработки новых чертежей и выполнения всего комплекта работ по изготовлению или ремонту предметов технологической оснастки производства. В условиях мелкосерийного производства программа предприятия и его цехов в каждом плановом периоде обычно меняется по составу в сравнении с программой отчетного периода, что усложняет планирование сроков подготовки производства и их сопряжение со сроками производства изделий.
Поэтому для правильного определения длительности производственного цикла машины в целом необходимо межцеховой график основного производства увязать со сроками изготовления или ремонта наиболее важных и трудоемких предметов технологической оснастки.
В единичном производстве изготовление продукции и сдача ее на склад готовых изделий производится по индивидуальным заказам для определенного заказчика. Заказ открывается на каждый вид изделия, включенного в хозяйственный договор с данным заказчиком. Техническая подготовка производства также ведется раздельно для каждого заказа.
Оперативно-календарное планирование в единичном производстве неразрывно связано с системой прохождения производственных заказов, состоящей из трех стадий:
- прохождение запроса заказчика и оформление заказа;
- подготовка заказа к запуску в производство;
- выполнение заказа в производственных цехах.
Назначение и использование календарно-нормативных расчетов. Расчеты длительности производственного цикла машины по отдельным стадиям, по нескольким стадиям и по всему технологическому процессу в целом представляют в своей совокупности наиболее желательный вариант календарного плана производства.
Длительность производственного цикла механической обработки всего комплекта деталей определяется длительностью цикла ведущей детали. Наиболее трудоемкие детали укрупненных узлов подчинены подетально-узловому сопряжению сроков их готовности и подачи на сборку, а все прочие детали узлов подчинены комплектно-узловому сопряжению. Но при данном варианте составления плана не обеспечивается полная и равномерная загрузка рабочих мест и рабочей силы.
Неравномерность объясняется тем, что пропускная способность оборудования и планируемая численность рабочей силы при построении графика производственных циклов не учитывается.
При подведении итогов объемной загрузки в плановом месяце цеха по всем изделиям возможны три случая:
1. Полученный итог по объему работ недостаточен для полной загрузки цеха в плановом месяце. В этом случае дополнительная загрузка получается за счет объема работ, приходящегося на следующий месяц. В программу цеха включаются детали узлов, узлы или изделия, которые могли быть начаты производством позже.
2. Полученный итог по объему работ превышает пропускную способность цеха. Тогда возникает необходимость отодвинуть производство ряда узлов, а иногда и начало производства изделий в целом на более поздний срок.
3. Полученный итог объема затрат соответствует пропускной способности цеха. Этот случай показывает, что в данном плановом периоде производство укладывается в наиболее желательный вариант плана.
Изделия одной и той же классификационной группы даже при полном конструктивном подобии могут заметно отличаться габаритными размерами и, следовательно, трудоемкостью. Поэтому унифицировать объемные расчеты для всей группы изделий в целом не всегда возможно.
Рекомендуется во избежание ошибок и излишней точности расчетов трудоемкость каждого нового изделия, причисленного к данной классификационной группе, определять укрупненным методом: путем сравнения с трудоемкостью типового образца группы и установления общего коэффициента приведения.
Календарно-плановые расчеты включают разработку цикловых графиков узловой и общей сборки, определение календарных опережений подачи деталей и покупных (комплектующих) изделий на сборку, расчет длительности производственных циклов. В связи с малыми количествами изделий партии деталей не рассчитываются.
Увязать сроки запуска и выпуска деталей, узлов, сборки машин можно путем построения цикловых графиков, причем сроки работ, вытекающие из графика, необходимо проверять по пропускной способности оборудования.
Чтобы построить цикловой график, надо знать длительность каждого этапа работ, рассчитываемую по следующей формуле:
|
(1) |

 ,
где Тэ – длительность этапа работы;
tн – трудоемкость единичной работы для данного этапа;
N – количество единиц работы;
С – количество исполнителей;
t – продолжительность одной смены;
Кв.н. – коэффициент выполнения норм;
Кк.д. – коэффициент перевода рабочих дней в календарные.
Цикловой график изготовления конкретного изделия составляется следующим образом (рисунок 6):
Поскольку процесс производства непрерывен, необходимо составлять цикловые графики на каждое изделие.
Цикловой график дает возможность определить порядок изготовления изделия и общую продолжительность производственного цикла с учетом параллельности выполнения отдельных технологических процессов.
Важно установить нормативную величину опережения срока начала подачи деталей на комплектующий склад перед сборкой по отношению к сроку начала сборочных работ. Это время опережения обусловлено тем, что механические цехи завода при единичном производстве не в состоянии параллельно изготовлять всю номенклатуру деталей в требуемом количестве для сборки изделий, а выпускают эти детали в некоторой последовательности на протяжении некоторого промежутка времени.
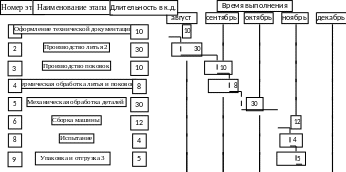
Рис. 6. Цикловой график изготовления изделия
1 – в индивидуальном производстве, как правило, продукция изготавливается по чертежу – заказу; при наличии собственного конструкторского бюро продукция может быть сконструирована по техническому заданию заказчика;
2 – поскольку для литья нужны модели, то их изготовление может быть выделено в самостоятельную строку;
3 – не исключена возможность, что данное изделие нужно подвергнуть государственным испытаниям.
При определении опережений запуска (выпуска) деталей необходимо знать производственный цикл механической обработки деталей. Кроме того, производственный цикл обработки деталей служит отправным моментом для определения сроков производства заготовок, т.е. в конечном счете, для установления общей продолжительности периода изготовления изделия с расчленением по отдельным этапам процесса.
В условиях единичного производства цикл изготовления деталей устанавливается не по каждому их наименованию и разновидности, а укрупнено, по ведущим деталям данного изделия. При этом предполагается, что изготовление остальных деталей заказа или соответствующего узла может быть выполнено на протяжении цикла изготовления ведущей детали.
Порядок построения календарных планов. Календарные планы составляются отдельно для продукции каждого цеха или предметного участка. Графики календарного плана строятся не на каждое изделие в отдельности, а на всю продукцию, включенную в программу цеха на плановый месяц или квартал.
Общий порядок построения календарных планов следующий:
1. После составления уточненной программы оперативного задания для цехов и обоснования их объемными расчетами выявляются комплекты деталей по узлам, отдельные детали и отдельные наиболее трудоемкие операции, которые должны быть закончены цехом в плановом месяце или квартале.
2. Плановый орган производит объемный расчет загрузки оборудования по группам оборудования.
3. Определяются мероприятия по покрытию недостачи или использованию излишков оборудования или рабочей силы.
4. На трудоемкие детали и заготовки по всем заказам вместе составляется пооперационный ориентировочный календарный план-график. В первую очередь в график включаются операции по незаконченным в предыдущем месяце заготовкам, деталям, а в последнюю очередь – детали, не вошедшие в программу планового месяца и включаемые в план в порядке использования недогруженной части оборудования.
5. Календарные графики строятся по тому же принципу и по той же форме, что и вспомогательные пооперационные календарные план-графики в серийном производстве.
6. По механическим цехам и участкам календарные графики строятся только для группы трудоемких деталей. Мелкие и средние детали соответствующего участка включаются в календарно-объемный план работы, порядок составления которого аналогичен серийному производству. По заготовительным цехам графики строятся только для особенно трудоемких отливок и поковок. По нетрудоемким отливкам и поковкам составляется календарно-объемный план обычной формы для всех участков литейного и кузнечного цехов. По сборочным цехам для составления календарных планов пользуются графиками.
7. По наиболее дефицитному оборудованию строится календарный план по загрузке рабочих мест и, в соответствии с ним корректируются календарные планы производства деталей.
8. Для межцеховой увязки сроков используется для групп трудоемких деталей подетальный и подетально-узловой способ сопряжения, для мелких и средних по трудоемкости деталей – комплектно-узловой способ.
9. Для трудоемких деталей при построении календарных графиков предусматриваются межоперационные перерывы, длительность которых устанавливается опытным путем.
Необходимо подчеркнуть, что в условиях мелкосерийного и единичного типов производства особую важность приобретает максимальное развитие конструкционной нормализации заготовок, деталей и узлов, в виду большого разнообразия продукции в программе цехов и единичных масштабов выпуска. Конструкционная нормализация способствует развитию типизации технологических процессов. Все это удешевляет производство и упрощает планирование его за счет серийности выпуска, изготовления деталей разных наименований групповыми партиями и более широкого внедрения групповой технологии.
Составление сводного календарного плана запуска и выпуска изделий. Располагая цикловыми графиками по отдельным изделиям, можно перейти к построению сводного графика запуска-выпуска всех изделий, предусмотренных производственной программой на очередной плановый период.
Оперативными данными для построения сводного годового графика служат номенклатурное задание годовой производственной программы и рассчитанные по цикловым графикам сроки выпуска каждого изделия.
Сводный график выполнения заказов должен обеспечивать полную увязку в работе технических и производственных подразделений предприятия по выполнению производственной программы в установленные сроки.
При составлении сводного графика проводятся укрупненные проверочные расчеты загрузки производственных площадей и оборудования выполнением различных заказов. Эти расчеты имеют целью уточнить, насколько пропускная способность цехов предприятия обеспечивает соблюдение установленных по цикловым план-графикам поэтапных сроков изготовления изделий. В тех случаях, когда выявленная пропускная способность недостаточна для параллельной работы над различными изделиями, возникает необходимость в расшивке узких мест.